

Zašto nazivni kapacitet rijetko odgovara stvarnom učinku
Gotovo svako novo postrojenje AAC počinje s istim očekivanjima: kapacitet naveden u studiji izvedivosti trebao bi biti dostižan unutar nekoliko mjeseci od puštanja u pogon. U praksi se mnoge tvornice nasele na 70 do 85 posto te brojke i tamo ostanu godinama. Razmak je rijetko uzrokovan jednim slabim strojem. To je uzrokovano načinom na koji strojevi, materijali i ljudi međusobno djeluju u cjelini AAC blok proizvodna linija .
Linija koja je potpuno automatizirana, ali loše koordinirana, još uvijek može izgladnjeti svoje autoklave, previše samljeti vapno i izgubiti sate na neplanirana zaustavljanja. Pametna linija nije definirana brojem robota na podu. Definiran je time koliko brzo i točno osjeća promjene, ispravlja odstupanja i održava svaku nizvodnu fazu hranjenom materijalom koji je spreman za sljedeći korak.
Ovaj članak razlaže tri skrivena uska grla koja se pojavljuju na kraju tijeka proizvodnje, objašnjava kako ih pametna upravljačka logika uklanja i pruža praktični popis za procjenu koji možete koristiti pri usporedbi dobavljača.
Usko grlo #1: nedosljedna priprema sirovina ubija vrijeme vašeg ciklusa
Priprema sirovina je najmanje glamurozan dio AAC tvornice, ali je to mjesto gdje se vrijeme ciklusa tiho gubi u svakoj pojedinoj smjeni. Sadržaj vlage u pijesku i letećem pepelu može varirati za 3 do 8 posto unutar jednog dana, posebno kada se materijal skladišti na otvorenim dvorištima. Kvaliteta vapna također varira: opterećenje s većim nečistoćama ponašat će se drugačije u kugličnom mlinu, stvarajući krivulju finoće koja se udaljava od cilja.
Kada je doziranje netočno, gustoća kaše se mijenja. Kada se promijeni gustoća kaše, mijenja se i konzistencija izlijevanja. Kada se konzistencija izlijevanja promijeni, vrijeme prije stvrdnjavanja postaje pretpostavka. Operateri odgovaraju dodavanjem sigurnosnih margina, što znači dulje prethodno stvrdnjavanje, sporije okretanje kalupa i manje ciklusa dnevno.
Kako Smart Control stabilizira pripremu materijala
- Online kompenzacija vlage: Mikrovalni ili kapacitivni senzor vlage kontinuirano očitava vlažnost pijeska. Kontroler doziranja ponovno izračunava masu suhe krutine i prilagođava zadanu vrijednost dodavača za vaganje u stvarnom vremenu, održavajući efektivni omjer vode i krutine unutar uskog raspona.
- Brušenje u zatvorenoj petlji: Zračni klasifikator nakon kuglastog mlina vraća grube čestice na daljnje mljevenje. Brzina klasifikatora podešava se PID petljom koja cilja Blaineov prozor finoće, izbjegavajući nedovoljno i pretjerano mljevenje.
- Automatsko doziranje vapna: Ako je silos za vapno opremljen dodavačem za gubitak težine i senzorom nasipne gustoće, upravljač može kompenzirati promjene gustoće bez intervencije operatera.
Tipični utjecaj stabilnosti pripreme materijala
| Parametar | Ručno doziranje | Pametno grupiranje |
|---|---|---|
| Pogreška vaganja | /- 3 do 5 posto | /- 0,5 do 1 posto |
| Varijacija gustoće gnojnice | /- 4 posto | /- 1 posto |
| Raspršeno vrijeme prije stvrdnjavanja | 20 do 40 minuta | 5 do 10 minuta |
| Ciklusa po danu | Osnovna linija | 8 do 12 posto |
Ako se vaša linija još uvijek oslanja na ručni test vlage jednom u smjeni i fiksni recept za doziranje, gotovo sigurno gubite 5 do 10 posto svog dostupnog vremena ciklusa. Taj se gubitak povećava za svaki kalup, svaki dan i svaku godinu rada.

Usko grlo #2: Zazor za rezanje i prethodno stvrdnjavanje koji izgladnjuje vaše autoklave
Autoklav je najskuplja oprema u pogonu. Svaka minuta mirovanja je minuta izgubljenog kapitala i kapaciteta pare. Ipak, u mnogim tvornicama autoklav nije ograničenje. Ograničenje je neravnomjeran tok zelenih kolača koji dolaze iz predstvrdnjavanja i rezanja.
Ako je prethodno stvrdnjavanje prekratko, kolač je premekan za čisto rezanje, a otpad raste. Ako je prethodno stvrdnjavanje predugo, kolač se stvrdne i povećava se lomljenje rezne žice. Oba scenarija usporavaju stroj za rezanje, što zatim odgađa prijenos kolača u prostor za utovar autoklava.
Pametno prethodno stvrdnjavanje i koordinacija rezanja
Pametna linija zamjenjuje fiksne mjerače vremena s kontrolom zatvorene petlje na temelju izmjerene tvrdoće kolača ili otpornosti na probijanje. Parni ventili u komori za predstvrdnjavanje modulirani su tako da održavaju temperaturu i vlažnost unutar uskog prozora. PLC odlučuje kada je kolač spreman, a ne zidni sat.
Stroj za rezanje i stol za okretanje također su povezani. Kada ciklus rezanja završi, stol za okretanje prima kolač bez čekanja na ručni signal. Dizalica za utovar autoklava otprema se na temelju stvarnog vremena završetka svake serije, a ne prema fiksnom rasporedu. Ova sinkronizacija održava iskorištenost autoklava iznad 90 posto u dobro projektiranim postrojenjima.
Ključno pitanje: Koja je trenutna stopa iskorištenosti autoklava? Ako je ispod 85 posto, trošite paru i kapital bez proizvodnje blokova koji se mogu prodati. Pametna linija obično povećava iskoristivost na 92 do 95 posto.
Usko grlo #3: Skriveni trošak reaktivnog održavanja i ljudske pogreške
Neplanirani zastoji tihi su ubojica profitabilnosti tvornice AAC. Kalup koji curi, žica za rezanje koja se opetovano lomi ili brtva na vratima autoklava koja se pokvari u 2 sata ujutro može stajati nekoliko sati proizvodnje. Trošak nisu samo izgubljeni blokovi; to je ponovno zagrijavanje autoklava, poremećaj rasporeda stvrdnjavanja i prekovremeni rad koji treba nadoknaditi.
Većina održavanja u konvencionalnim postrojenjima je reaktivna. Operateri čekaju kvar, a zatim ga popravljaju. Pametne linije prebacuju održavanje s reaktivnog na prediktivno praćenjem stanja kritičnih komponenti.
Prediktivno održavanje i centralizirana kontrola
- Praćenje temperature ležaja: Senzori vibracija i temperature na ležajevima kugličnog mlina, miješalice i stroja za rezanje šalju podatke u PLC. Rastući trend pokreće upozorenje prije nego što se smjer zaustavi.
- Praćenje napetosti žice: Kontroler stroja za rezanje prati napetost žice. Ako napetost odluta izvan prihvatljivog prozora, stroj se zaustavlja i upozorava operatera, sprječavajući potpuni prekid žice i oštećenje kolača.
- Autoklav door seal monitoring: Senzori razlike tlaka otkrivaju curenje brtve tijekom faza vakuuma i tlaka. Sustav bilježi stopu curenja i preporučuje zamjenu brtve tijekom sljedećeg planiranog zaustavljanja.
- Centralizirana kontrolna soba: Umjesto odvojenih operaterskih stanica za doziranje, rezanje i autoklaviranje, jedna kontrolna soba nadzire cijelu liniju. To smanjuje kašnjenja u komunikaciji i omogućuje jednoj osobi da koordinira cijeli tijek.
Izmjereni učinak prediktivnog održavanja u AAC postrojenjima
| metrički | Reaktivno održavanje | Prediktivno održavanje |
|---|---|---|
| Neplanirani zastoji mjesečno | 40 do 60 sati | 10 do 20 sati |
| Lom žice tjedno | 8 do 12 incidenata | 2 do 4 incidenta |
| Autoklav door seal life | 3 do 4 mjeseca | 6 do 8 mjeseci |
| Ukupna učinkovitost opreme | 65 do 75 posto | 85 do 92 posto |
U tvornici AAC u jugoistočnoj Aziji, uvođenje nadzora stanja i centralizirane kontrole smanjilo je neplanirane zastoje za 30 posto unutar prvih šest mjeseci. Postrojenje nije zamijenilo nijedan veći stroj. Jednostavno je povezao postojeće senzore s pametnijim kontrolnim slojem.
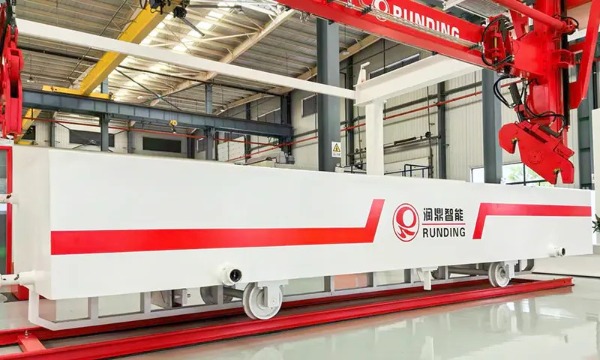
Kako procijeniti proizvodnu liniju pametnih AAC blokova
Kada uspoređujete dobavljače, usredotočite se na mjerljive sposobnosti, a ne na marketinške tvrdnje. Sljedeći kontrolni popis pokriva područja u kojima se pametne linije najviše razlikuju od konvencionalnih.
- Točnost doziranja: Može li automatski sustav vaganja držati toleranciju od /- 1 posto ili veću za sve sirovine?
- Kontrola prije stvrdnjavanja: Bilježi li sustav automatski krivulje temperature i vlažnosti ili se oslanja na ručne zapise?
- Preciznost rezanja: Prilikom mijenjanja specifikacija proizvoda, može li se stroj za rezanje prilagoditi za manje od 30 minuta bez ručnog pokušaja i pogreške?
- Podatkovno sučelje: Omogućuje li kontrolni sustav MES ili podatkovni priključak u oblaku za buduću integraciju s platformom digitalne tvornice?
- Praćenje energije: Može li sustav prijaviti potrošnju pare i električne energije po toni ili kubnom metru gotovih blokova?
- Prediktivna upozorenja: Prate li kritične komponente na temperaturu, vibracije ili napetost, s automatskim upozorenjima prije kvara?
- Centralizirani rad: Može li jedan operater nadzirati cijelu liniju iz jedne kontrolne stanice?
Prije razgovora o cijeni, razjasnite konfiguraciju. Trošak AAC blok stroja značajno varira ovisno o razini automatizacije, kapacitetu i opsegu kontrolnog sustava. Linija koja se unaprijed čini jeftinijom može koštati više po bloku tijekom pet godina zbog zastoja i otpada.
Prelazak s upravljanja uskim grlima na optimizaciju protoka
Tri ovdje opisana uska grla ne zahtijevaju potpunu obnovu postrojenja da bi se popravila. Oni zahtijevaju kontrolni sloj koji povezuje podatke koje su već generirali pojedinačni strojevi i koristi te podatke za koordinaciju cijelog tijeka. Cilj nije kupiti najskuplji pojedinačni stroj. Cilj je da se cijela linija ponaša kao jedan sustav.
Kada su priprema sirovine, rezanje, predstvrdnjavanje i autoklaviranje sinkronizirani, postrojenje postiže svoj nazivni kapacitet i tamo ostaje. Otpad opada, potrošnja energije po bloku opada, a održavanje postaje planirano, a ne hitno.
Ako procjenjujete novu liniju za proizvodnju AAC blokova ili nadograđujete postojeću, počnite s revizijom protoka. Identificirajte gdje protok prestaje, gdje materijal čeka i gdje operateri donose odluke koje bi kontroler mogao donositi brže i dosljednije.
Za izračun kapaciteta na temelju vaših specifičnih sirovina i dnevnog ciljnog učinka kontaktirajte naše inženjere. Navedite karakteristike letećeg pepela ili pijeska, ciljnu gustoću blokova i raspoloživi kapacitet pare. Dat ćemo prijedlog za uklanjanje uskih grla i procjenu troškova temeljenu na konfiguraciji.
Često postavljana pitanja
P1: Koje je najčešće usko grlo u proizvodnoj liniji AAC blokova?
Najčešće usko grlo je nedosljedna priprema sirovina, posebice varijacija vlage u pijesku ili letećem pepelu. To uzrokuje pogreške u šarži, koje se zatim kaskadno pretvaraju u probleme prije stvrdnjavanja i rezanja. Drugi najčešći je jaz između rezanja i punjenja u autoklavu.
P2: Kako pametna AAC linija smanjuje vrijeme ciklusa?
Pametna linija smanjuje vrijeme ciklusa zamjenjujući fiksne mjerače vremena i ručne odluke kontrolom zatvorene petlje. Kompenzacija vlage, automatska prilagodba mljevenja i kontrola prethodnog stvrdnjavanja na temelju tvrdoće održavaju svaki stupanj unutar svog optimalnog okvira, eliminirajući sigurnosne margine koje operateri dodaju kada im nedostaju podaci u stvarnom vremenu.
P3: Koja je razumna stopa iskorištenja autoklava za dobro vođeno postrojenje AAC?
Dobro vođeno postrojenje sa sinkroniziranim rezanjem i punjenjem trebalo bi postići 90 do 95 posto iskorištenja autoklava. Iskorištenje ispod 85 posto obično znači da prethodni stupnjevi ne isporučuju kolače prema planu ili da ciklus stvrdnjavanja nije optimiziran.
P4: Može li se prediktivno održavanje dodati postojećoj AAC liniji?
Da. Većina postojećih linija već ima osnovne senzore na motorima, ležajevima i posudama pod pritiskom. Nadogradnja uključuje povezivanje ovih senzora s PLC-om ili rubnim pristupnikom, dodavanje softvera za analizu trendova i upozorenja te obuku operatera da reagiraju na rana upozorenja. Mehaničku opremu nije potrebno mijenjati.
P5: Koje su informacije potrebne za dobivanje točne ponude za proizvodnu liniju AAC blokova?
Kako bi osigurao točnu ponudu, dobavljač treba vašu ciljanu dnevnu proizvodnju u kubičnim metrima, vrstu dostupnih sirovina (pijesak, leteći pepeo ili mješavina), željenu gustoću blokova i ocjenu čvrstoće, potrebnu razinu automatizacije te raspoloživi prostor i kapacitet pare. Bez ovih pojedinosti svaka procjena cijene samo je grubi raspon.