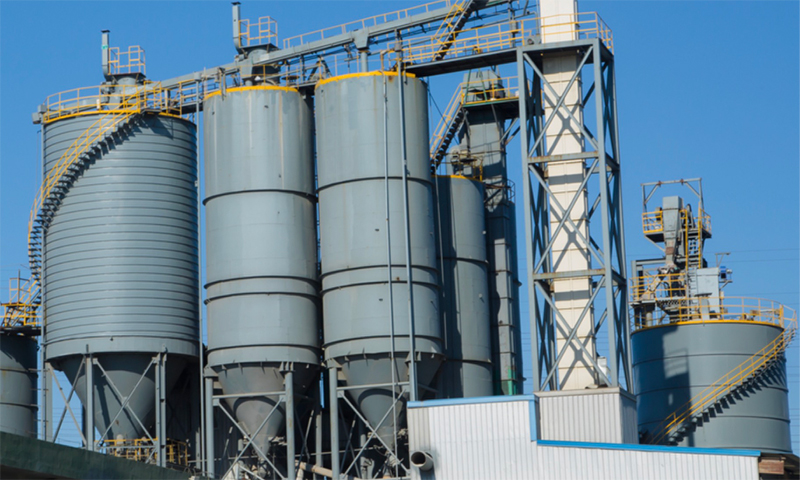


Definiranje kako izgleda doista potpuno automatizirana AAC tvornica
Potražnja za visokokvalitetnim autoklaviranim gaziranim betonskim blokovima neprestano raste u stambenim, komercijalnim i infrastrukturnim projektima diljem svijeta. U isto vrijeme, troškovi rada nastavljaju rasti u mnogim proizvodnim regijama, a kvalificirane operatere za tešku procesnu opremu teže je zaposliti i zadržati. Zajedno, ovi su pritisci potpunu automatizaciju pretvorili iz luksuza u praktičan zahtjev za svakoga tko planira novo postrojenje.
Ipak, mnogi kupci otkrivaju nakon puštanja u pogon da njihova takozvana automatska linija još uvijek ovisi o velikoj posadi za premještanje zelenih kolača, podešavanje parametara rezanja i punjenje kola za autoklave. Jaz između poluautomatizirane instalacije i prave pametne tvornice je velik, a obično se nalazi u detaljima upravljačke logike, opreme za rukovanje i alata za održavanje.
Istinski pametan AAC blok proizvodna linija obično uključuje distribuirani kontrolni sustav koji koordinira šaržu, lijevanje, rezanje, stvrdnjavanje i slaganje s jednog zaslona. Također uključuje automatizirani prijenos zelenog kolača, sekvence rezanja bez nadzora, programe autoklava koji se pokreću bez ručne intervencije i daljinsku dijagnostiku koja inženjerima omogućuje rješavanje kvarova bez odlaska na gradilište.
Prvi korak u odabiru nije uspoređivanje cijena. To je definiranje razine inteligencije koju vaša tvornica mora doseći, jer svaka druga odluka proizlazi iz tog cilja.
Sedam ključnih čimbenika koji određuju dugoročnu vrijednost
Odluke o ulaganju u ovu kategoriju opreme najbolje su organizirane prema njihovom utjecaju na povrat. Sedam faktora u nastavku kreće se od sirovog inputa do outputa, a svaki od njih može ili zaštititi ili smanjiti vašu maržu u sljedećem desetljeću.
- Prilagodljivost sirovina i dizajn mješavine
- Preciznost rezanja i način rezanja
- Energetska učinkovitost autoklava i sigurnosne blokade
- Inteligencija upravljačkog sustava i upravljanje na daljinu
- Planiranje kapaciteta i modularna proširivost
- Skrivena struktura troškova i ukupni trošak vlasništva
- Dubina usluge dobavljača i dokazane regionalne reference
Faktor jedan: usklađivanje linije s vašim sirovinama
Zašto sirovina određuje specifikaciju opreme
Leteći pepeo, pijesak i jalovina ponašaju se različito u kuglastom mlinu, sustavu doziranja i fazi lijevanja. Leteći pepeo često zahtijeva drugačiju finoću mljevenja i gustoću kaše od kvarcnog pijeska, a jalovina može sadržavati promjenjivu vlagu i raspodjelu čestica što zahtijeva robusniju opremu za punjenje. Linija dizajnirana za jedan materijal može se loše boriti s drugim.
Za a proizvodna linija AAC blokova letećeg pepela , sustav doziranja trebao bi održavati točnost mjerenja unutar oko 0,5 posto za svaki sastojak. Sve što je labavije uzrokuje pomicanje gustoće po serijama, što postaje vidljivo u varijacijama tlačne čvrstoće i stopi odbačenih blokova.
Odabir opreme prije testiranja stvarnih sirovina najčešća je i najskuplja pogreška. Naknadna oprema za mljevenje, doziranje ili sustave za lijevanje kasnije često košta više od izvorne razlike u nabavnoj cijeni.
Drugi faktor: Preciznost rezanja je crta razdvajanja
Rezanje je mjesto gdje se pametna tvornica odvaja od konvencionalne. Dimenzionalna točnost određuje koliko se blokova može prodati kao prvorazredni proizvod, a također odlučuje može li postrojenje prijeći u proizvode s tankim krevetom veće vrijednosti. Dobro konstruirana rezna sekcija može doseći stopu kvalificiranog proizvoda od 98 posto ili više, dok loše usklađena može pasti znatno ispod te brojke i potrošiti nerazmjeran udio rada.
Usporedba metoda rezanja
| Kriteriji | Rezanje prometa | Horizontalno rezanje |
|---|---|---|
| Orijentacija rezanja | Kolač se okreće nakon rezanja | Kolač se reže u prvobitnom položaju |
| Kvaliteta površine | Dobro za standardne blokove | Glatkija lica, prikladna za proizvode s tankim slojem |
| Prilagodba automatizacije | Zrelo, široko raspoređeno | Lakša integracija s robotskim rukovanjem |
| Tipična primjena | Glavna proizvodnja blokova | Visokoprecizni i specijalni paneli |
Tehnologija pozicioniranja važna je jednako kao i sam mehanizam za rezanje. Laserski vođeno pozicioniranje u kombinaciji s rezanjem pomoću žice smanjuje odstupanje dimenzija i ograničava otpad s rubova kolača. Za postrojenje koje namjerava proizvoditi ALC ploče ili druge proizvode visoke vrijednosti, ova kombinacija je zapravo uvjet, a ne opcija.
Treći faktor: Energetska učinkovitost i sigurnost autoklava
Stvrdnjavanje je energetski najintenzivnija faza procesa, tako da sustav autoklava zaslužuje detaljnu financijsku kontrolu. Radni tlak, izolacija posude i povrat topline godinama oblikuju račun za energiju. Ocjene tlaka kao što su 1,3 MPa naspram 1,5 MPa mijenjaju i profil stvrdnjavanja i cijenu opreme, a kupci bi trebali uskladiti ocjenu s mješavinom proizvoda i receptom za stvrdnjavanje, umjesto da se zadano pridržavaju najviših specifikacija.
Povrat topline zaslužuje posebnu pozornost. Sustavi koji hvataju kondenzat i ispušnu toplinu za predgrijavanje vode ili sušenje materijala mogu znatno smanjiti potrošnju goriva tijekom životnog vijeka postrojenja. Zamolite dobavljače da pokažu predviđenu potrošnju energije po kubnom metru gotovog proizvoda, na temelju navedenog rasporeda otvrdnjavanja.
U okruženju visoke temperature i visokog tlaka, sigurnosne blokade nisu izborni pribor. Oni su osnova koja štiti ljude, opremu i raspored proizvodnje.
- Blokade tlaka i temperature automatski zaustavljaju ciklus pri nenormalnim očitanjima
- Sigurnosni senzori vrata koji sprječavaju otvaranje pod pritiskom
- Redundantni uređaji za rasterećenje i nadzor s zabilježenom poviješću alarma
- Specifikacije izolacije koje ograničavaju temperaturu površine i gubitak topline
Faktor četiri: Inteligencija kontrolnog sustava
PLC naspram DCS-a u punom pogonu
Programabilni logički kontroler dobro upravlja pojedinačnim strojevima, ali pametno postrojenje treba arhitekturu više razine koja koordinira šaržu, lijevanje, rezanje, autoklaviranje i skladištenje u jednom podatkovnom okruženju. Distribuirani kontrolni sustav osigurava tu koordinaciju, zajedno s upravljanjem receptima, izvješćivanjem o proizvodnji i konsolidacijom alarma na svim stanicama.
Najkorisnija mogućnost za inozemne operacije i za regije s ograničenom kvalificiranom radnom snagom je daljinska dijagnostika. Kada dobavljač može vidjeti status opreme uživo, čitati zapisnike alarma i voditi lokalne tehničare kroz popravke, vrijeme zastoja dramatično se smanjuje. Neki dobavljači također nude modele digitalnih blizanaca ili module za obuku virtualne stvarnosti, koji timovima za održavanje omogućuju uvježbavanje postupaka prije nego što ih izvedu na stvarnom stroju.
Samodijagnostika greške
Oprema označava neispravnu komponentu i predlaže korektivni korak.
Operacije na daljinu
Inženjeri pregledavaju status i parametre bez odlaska na gradilište.
Obuka za digitalne blizance
Timovi za održavanje prvo vježbaju postupke na virtualnom modelu.
Analitika proizvodnje
Podaci o serijama, korištenju energije i prinosu prate se radi kontinuiranog poboljšanja.
Faktor pet: planiranje kapaciteta i proširivost
Uobičajena zamka je kupnja linije koja jedva ispunjava početni cilj proizvodnje. Tržišna potražnja obično raste kada tvornica dokaže kvalitetu svog proizvoda, a linija bez prostora za proširenje prisiljava na skupi drugi projekt. Praktičan pristup je odabrati modularni raspored koji počinje s umjerenim kapacitetom, kao što je 50.000 kubičnih metara godišnje, dok se prostor, komunalije i upravljačka arhitektura rezerviraju za rast prema 100.000 ili 200.000 kubičnih metara.
| Stavka planiranja | Minimalna očekivanja | Pametan pristup proširenju |
|---|---|---|
| Početni izlaz | Ispunjava cilj prodaje za prvu godinu | Umjeren početak s jasnim putem nadogradnje |
| Izgled stranice | Odgovara trenutnom proizvodnom području | Rezervirane zone za dodatno lijevanje i stvrdnjavanje |
| Kontrolni sustav | Pokreće trenutne stanice | Skalabilna arhitektura s rezervnim kapacitetom |
| Komunalije | Pokriva trenutnu potražnju | Dimenzioniran za drugu fazu ekspanzije |
Gledajući dalje od cijene opreme
Razumijevanje ukupnog troška vlasništva
Ponuda opreme samo je dio financijske slike. Potrošnja energije, rezervni dijelovi, rad na održavanju, zastoji i obuka, akumuliraju se tijekom radnog vijeka postrojenja. Pri usporedbi AAC blok proizvodna linija ponude, pregled ukupnog troška vlasništva tijekom pet do deset godina obično otkriva razlike koje početna cijena skriva.
Pitanja koja treba postaviti svakom dobavljaču
- Drži li dobavljač skladište rezervnih dijelova na ili blizu vašeg ciljanog tržišta i koje je zajamčeno vrijeme odgovora?
- Može li dobavljač pružiti uslugu po principu "ključ u ruke" koja pokriva raspored postrojenja, instalaciju, puštanje u rad i obuku operatera?
- Postoje li u vašoj regiji referentna postrojenja koja koriste slične sirovine, s provjerljivim proizvodnim podacima?
- Minimizira li predloženi raspored logističku udaljenost, kao što je tok u obliku slova U koji skraćuje putove prijenosa?
Referentni posjeti su među najpouzdanijim dostupnim koracima dubinske analize. Zatražite da vidite radna postrojenja koja dijele vašu klimu, sirovinu i ciljni proizvod i zatražite proizvodne zapise umjesto tvrdnji u brošurama.
Proračun s realnim rasponom cijena
Kupci koji traže cijene razumljivo žele osjećaj razmjera prije nego što stupe u kontakt. Razine ulaganja uvelike variraju ovisno o kapacitetu, dubini automatizacije i tehnologiji rezanja. Modularne linije skromnog kapaciteta općenito se nalaze na donjem kraju raspona, dok velike potpuno automatske pametne linije s naprednim rezanjem, digitalnom kontrolom i povratom topline zahtijevaju znatno veće proračune. Konačna brojka ovisi o karakteristikama sirovina, uvjetima na gradilištu i odabranoj razini automatizacije, tako da precizna ponuda uvijek slijedi nakon tehničkog pregleda.
| Profil biljke | Tipična automatizacija | Proračunski vozač |
|---|---|---|
| Modularna početna linija | Poluautomatsko lijevanje i rezanje | Kapacitet i osnovne kontrole |
| Automatizirana linija srednje klase | Automatsko rukovanje s DCS-om | Preciznost rezanja i veličina autoklava |
| Velika pametna tvornica | Potpuno automatski s daljinskim upravljanjem | Digitalna kontrola, povrat topline i raspored |
Zaključak: Odabir dugoročnog partnera
Odabir pravog AAC blok proizvodna linija u konačnici se radi o odabiru partnera koji će godinama podržavati vašu biljku. Najbolje odluke proizlaze iz usklađivanja linije s vašim materijalima, definiranja vašeg cilja inteligencije, planiranja rasta i procjene dobavljačeve sposobnosti pružanja usluga uz strojeve.
Zatražite prilagođeni plan za svoju tvornicu
Podijelite svoju vrstu sirovina, ciljni godišnji kapacitet i željenu razinu automatizacije. Zauzvrat, možete dobiti prilagođeni dizajn tvornice, procjenu prikladnosti sirovina i detaljnu procjenu povrata ulaganja na temelju vaših lokalnih uvjeta.
Često postavljana pitanja
P1: Koliko testiranja sirovina trebam obaviti prije odabira linije?
Strogo se preporučuje testiranje barem jedne reprezentativne serije svake sirovine. Rezultati otkrivaju zahtjeve mljevenja, ponašanje vlage i očekivanu čvrstoću, što zajedno određuje pravu konfiguraciju opreme.
P2: Je li potpuno automatska linija uvijek najbolji izbor?
Nije nužno. Potpuna automatizacija donosi najveću korist pri većim količinama i tamo gdje je radna snaga rijetka ili skupa. Manji projekti mogu postići bolje povrate s modularnim poluautomatskim dizajnom koji se kasnije može nadograditi.
P3: Što trebam tražiti u daljinskoj dijagnostici?
Potražite praćenje statusa uživo, povijest alarma, siguran daljinski pristup i mogućnost tehničara da vode osoblje na licu mjesta korak po korak. Podrška u obuci za lokalne timove jednako je važna.
P4: Koliko dugo tipičnom postrojenju treba da se pusti u pogon?
Rokovi ovise o pripremi gradilišta, obujmu opreme i spremnosti komunalne opreme. Jasan raspored projekta dogovoren unaprijed, s definiranim ključnim točkama za instalaciju, probnu proizvodnju i obuku operatera, pomaže u održavanju puštanja u rad.